Как выбрать токарный и фрезерный инструмент: руководство для технолога
Как выбрать токарный и фрезерный инструмент: пошаговое руководство для технолога
Подбор металлорежущего инструмента для токарных и фрезерных станков с ЧПУ — ключевая задача, от которой напрямую зависят себестоимость детали, ритмичность производства и стабильность качества. Ошибка на этапе выбора приводит к браку, поломке пластин и простою оборудования.
В этом руководстве мы даем алгоритм, который поможет технологу и инженеру по инструменту последовательно выбрать оптимальный вариант: от анализа чертежа до фиксации режимов резания.
1. Определите тип обработки
Выбор инструмента всегда начинается с ответа на вопрос: что мы делаем?
Для токарной обработки:
-
Черновое точение — максимальный съем металла, ударные нагрузки. Требуется прочная геометрия пластины с большим радиусом при вершине.
-
Чистовое точение — обеспечение точности и шероховатости (Ra до 0,8). Необходимы острые кромки, малые подачи.
-
Резьбонарезание — специальные пластины с профилем резьбы.
-
Растачивание — ограниченное пространство для отвода стружки.
Для фрезерной обработки:
-
Торцевое фрезерование — плоскость. Ключевой параметр: угол в плане и расположение пластин.
-
Концевое фрезерование — пазы, уступы, 3D-обработка.
-
Копирование — сферические фрезы с малым шагом.
-
Высокоскоростная обработка (HSM) — требования к балансировке и форме стружколома.
Важно: не используйте инструмент для точения во фрезерных операциях и наоборот. Разные схемы нагружения требуют разных сплавов и геометрий.
2. Анализ материала заготовки
Материал детали — главный критерий для выбора класса сплава ISO. Принцип прост:
-
Группа P (сталь) — сплавы с высоким содержанием карбидов и износостойкими покрытиями (CVD).
-
Группа M (нержавеющая сталь) — требуется баланс прочности и стойкости к налипанию. Подходят PVD-покрытия.
-
Группа K (чугун) — работа по абразивной стружке. Нужны сплавы с повышенной вязкостью и острыми кромками.
-
Группа S (жаропрочные и титановые сплавы) — критичны стружколомы и устойчивость к тепловым нагрузкам. Используйте специальные геометрии.
-
Группа N (алюминий, цветные металлы) — максимально острые кромки без покрытия или с тонким PVD.
3. Выбор геометрии и стружколома
Стружка должна уходить правильно. Это условие стабильности процесса. При выборе пластины обратите внимание на форму стружколома (канавки, уступы на передней поверхности):
-
Прямая стружка — для чугуна и хрупких материалов.
-
Завитая стружка — для сталей и нержавейки.
-
Ломаная стружка — для жаропрочных сплавов и титана.
Геометрия пластины также влияет на усилие резания. Отрицательные передние углы (для тяжелых черновых работ) требуют мощного станка. Положительные — снижают нагрузку, но ухудшают теплоотвод.
4. Главное — подбор сплава и покрытия
Именно здесь многие технологи сталкиваются с нехваткой данных. Недостаточно знать, что пластина «для стали». Нужно понимать:
-
Тип покрытия: CVD (химическое осаждение) работает на высоких скоростях в непрерывном резании. PVD (физическое осаждение) — для прерывистого резания, нержавейки, титана.
-
Количество слоев и их состав (TiN, TiCN, Al₂O₃, TiAlN).
-
Микротвердость и коэффициент трения.
Где брать эту информацию?
Для технологов на нашем сайте создан специальный раздел — Техническая информация.
Там вы найдете:
-
Полный каталог PVD и CVD покрытий с расшифровкой.
-
Классы ISO для твердосплавных пластин при фрезеровании, точении и нарезании резьбы.
-
Рекомендуемые скорости резания для разных материалов.
-
Отдельно — информацию по сплавам и стружколомам, которая критична при выборе пластин под конкретную операцию.
Используйте этот раздел как справочник — это сократит время подбора в 2-3 раза и избавит от ошибок.
5. Режимы резания: база для расчета
После выбора инструмента (тип, сплав, геометрия) рассчитывайте режимы в следующем порядке:
-
Скорость резания (Vc, м/мин) — берется из рекомендаций производителя для вашего сплава и материала. Корректируется на тип обработки (черновая ниже на 15-20%).
-
Подача (f, мм/об для точения или мм/зуб для фрез) — зависит от требуемой шероховатости и прочности пластины.
-
Глубина резания (ap, мм) — для черновой обработки максимальна, для чистовой минимальна.
Пример для точения стали (P):
-
Сплав с CVD-покрытием
-
Vc = 250-350 м/мин
-
f = 0,2-0,4 мм/об (черновая)
-
ap = 2-5 мм
Всегда начинайте с нижней границы скорости и повышайте шаг за шагом, контролируя износ пластины.
6. Проверка по стружке и вибрациям
Правильно выбранный инструмент дает:
-
Стружку, которая легко ломается и отводится.
-
Отсутствие вибраций (определяется на слух и по датчикам станка).
-
Стабильную мощность шпинделя.
-
Предсказуемый износ пластины (не сколы, а равномерная фаска).
Если стружка идет длинной лентой — меняйте геометрию или подачу. Если пластина скалывается — снизьте скорость или возьмите более вязкий сплав.
Где технологу получить полные данные по сплавам и стружколомам?
Мы создали отдельный технический раздел именно для инженеров и технологов. В нем вы найдете не просто общие слова, а структурированные таблицы:
-
Сплавы для фрезерования — по каждому классу ISO с указанием PVD/CVD покрытий и скоростей.
-
Сплавы для точения — включая непокрытые карбиды.
-
Сплавы для резьбонарезания.
-
И главное — практические данные по стружколомам для разных материалов.
Это бесплатный рабочий инструмент, который поможет вам подбирать твердосплавные пластины без гадания и лишних тестов.
Резюме: алгоритм выбора инструмента
-
Тип обработки (токарная / фрезерная, черновая / чистовая)
-
Материал заготовки → группа ISO
-
Требуемая стружка → выбор стружколома и геометрии
-
Сплав и покрытие → сверка с технической информацией на сайте
-
Расчет режимов (Vc → f → ap)
-
Пробный пуск + контроль стружки и вибраций
Следуя этому руководству, вы подберете инструмент, который обеспечит максимальную стойкость при заданной производительности. А если останутся вопросы — всегда обращайтесь к техническим документам в разделе для технологов.
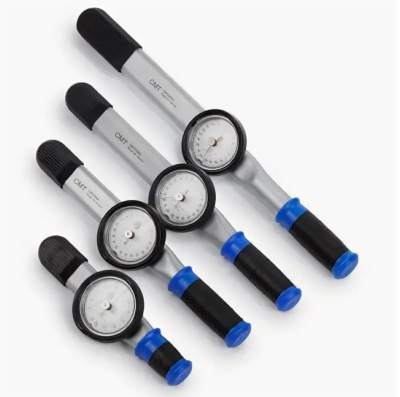
Динамометрические ключи — обязательный инструмент для точной затяжки резьбовых соединений в промышленности, автосервисе и на объектах повышенной опасности. В каталоге КБН-Групп представлены электронные, щелчковые и искробезопасные модели, внесённые в Государственный реестр средств измерений РФ. Разбираем типы ключей, сферы применения и критерии выбора профессионального инструмента с метрологическим контролем.
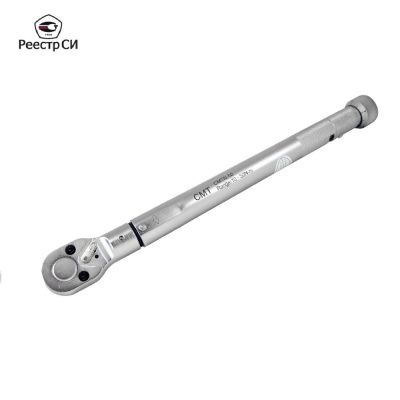
Динамометрические ключи — обязательный инструмент для точной затяжки резьбовых соединений в промышленности, автосервисе и на объектах повышенной опасности. В каталоге КБН-Групп представлены электронные, щелчковые и искробезопасные модели, внесённые в Государственный реестр средств измерений РФ. Разбираем типы ключей, сферы применения и критерии выбора профессионального инструмента с метрологическим контролем.

Динамометрический ключ — профессиональный инструмент для точного контроля усилия затяжки резьбовых соединений. Применение такого оборудования исключает риск перетяжки или недотяжки крепежа, что критично для безопасности механизмов, долговечности узлов и соблюдения технических регламентов.
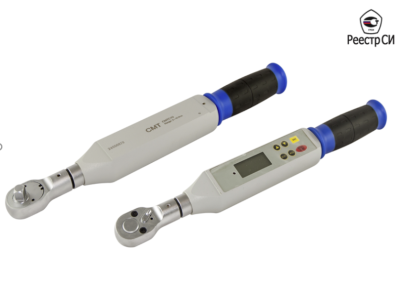
Динамометрические ключи — обязательный инструмент для точной затяжки резьбовых соединений в промышленности, автосервисе и на объектах повышенной опасности. В каталоге КБН-Групп представлены электронные, щелчковые и искробезопасные модели, внесённые в Государственный реестр средств измерений РФ. Разбираем типы ключей, сферы применения и критерии выбора профессионального инструмента с метрологическим контролем.
Твердосплавные сверла с углом при вершине 180° — это не просто инструмент для получения плоского дна. Узнайте, как геометрия с плоским торцом расширяет возможности сверления на наклонных, криволинейных и прерывистых поверхностях, повышая точность и снижая брак в металлообработке.

Глубокое сверление 30–50D: как исключить увод сверла и поломки на глубине
Сверление отверстий глубиной 30, 40 и 50 диаметров — одна из самых рискованных операций в металлообработке. Малейшая ошибка на входе ведёт к браку и потере дорогостоящего инструмента.
В новой статье на сайте «КБН-Групп» разбираем проверенную технологию глубокого сверления твёрдосплавными свёрлами:
